 Оцинкованный металл
 Арматура оцинкованная
 Полоса оцинкованная
 Уголок
 Круг
 Лента
 Лист окрашенный
 Лист гладкий оцинкованный
 Листы перфорированные
 Проволока
 Трубный прокат
 Труба ВЧШГ
 Стальная труба
 Котельная труба
 Профильная труба
 Нержавеющая труба
 Оцинкованная труба
 Бесшовная труба
 Труба в изоляции
 Чугунная труба
 Трубы из цветных металлов
 Труба стальная БУ
 Труба горячекатная
 Труба стальная холоднодеформированная
 Труба ВГП
 Труба НКТ
 Труба стальная изолированная
 Труба стальная толстостенная
 Биметаллическая труба
 Гибкая труба
 Электросварная труба
 Обсадная труба
 Магистральная труба
 Труба для трубопровода
 Трубы для нефтянной промышленности
 Профнастил и сэндвич-панели
 Гофрированный лист
 Сэндвич-панели
 Профнастил
 Листовой прокат
 Стальной лист
 Алюминиевый лист
 Листы из цветных металлов
 Лист из специальных сталей
 Профлист
 Лист рифленный
 Просечно-вытяжной лист
 Нержавейка
 Балки нержавеющие
 Лист нержавеющий
 Квадрат нержавеющий
 Круг нержавеющий
 Лента нержавеющая (штрипс)
 Рулон нержавеющий
 Швеллер нержавеющий
 Шестигранник нержавеющий
 Цветной металлопрокат
 Анодированный аллюминий
 Алюминиевый прокат
 Медный прокат
 Прокат сплавов
 Титановый прокат
 Бронзовый прокат
 Латунный прокат
 Цинковый прокат
 Оловянный прокат
 Никелевый прокат
 Магниевый прокат
 Дюралевый прокат
 Молибденновый прокат
 Свинцовый прокат
 Вольфрамовый прокат
 Биметаллический прокат
 Платинованные прокатные изделия
 Нихромовый прокат
 Черный металлопрокат
 Арматура
 Круг
 Листовой металл
 Рулонный прокат
 ВУС
 ВУС ЦПП
 ППМ
 ППУ
 ЦПП
 Изделия в ППУ изоляции
 Отводы
 Переходы
 Тройники
 Неподвижные опоры
 Cильфонный компенсатор
 Z-образные элементы
 Концевые элементы
 Стартовые компенсаторы
 Тройники параллельные
 Тройниковые ответвления
 Детали трубопровода
 Лестницы и скобы для колодцев
 Люки чугунные
 Отводы
 Переходы
 Фланцы
 Тройники
 Заглушки
 Сгоны
 Опоры
 Компенсаторы
 Отрезки трубы
 Бочата
 Запорная арматура
 Задвижки латунные
 Задвижки стальные
 Задвижки чугунные
 Задвижки шиберные
 Затворы дисковые поворотные
 Клапаны латунные
 Клапаны стальные
 Клапаны чугунные
 Краны конусные латунные
 Краны латунные водоразборные
 Краны латунные для манометров
 Краны шаровые латунные
 Краны шаровые латунные со спуском
 Краны шаровые стальные
 Краны шаровые чугунные
 Нержавеющие детали трубопровода
 Американка
 Бочонок
 Заглушки
 Муфты
 Отводы
 Переход
 Сгон
 Соединитель
 Тройники
 Фланцы
 Трубопроводная арматура
 Запорно-регулирующая арматура
 Гидравлические соеденения
 Фасонные части трубопровода
 Фланцы и фланцовые соединения
 Системы трубопроводов
 Дымоходы
 Полиэтиленовые трубы
 Раструбная ревизия
 Обечайки
 Опоры трубопроводов
 Изоляция трубопроводов
 Прокладка трубопроводов
 Крепления трубопроводов
 Демонтажная вставка
 Водохозяйственные системы
 Системы вентиляции
 Вентиляционное оборудование
 Фасонные изделия для воздуховодов
 Воздуховоды
 Металлические изделия
 Егоза
 Проволка
 Канаты (тросы) стальные
 Металлические сетки
 Аноды
 Стальные цепи
 Металлические втулки
 Металлургическое сырье
 Поковки
 Слитки металлов
 Металлы в порошках
 Металлические заготовки
 Железнорудное сырье
 Металлическая дробь
 Металлы в гранулах
 Сортовой прокат
 Катанка
 Круг
 Ленты
 Плиты
 Полосы
 Рулоны
 Фольга
 Квадрат
 Шестигранник
 Фасонный прокат
 Г-профиль
 Н-образный профиль
 П-образный профиль
 Полособульб
 Лотки металлические
 Листовые лотки
 Лестничные лотки
 Проволочные лотки
 Консоли
 Подвесы и траверсы
 Скобы и соединительные элементы
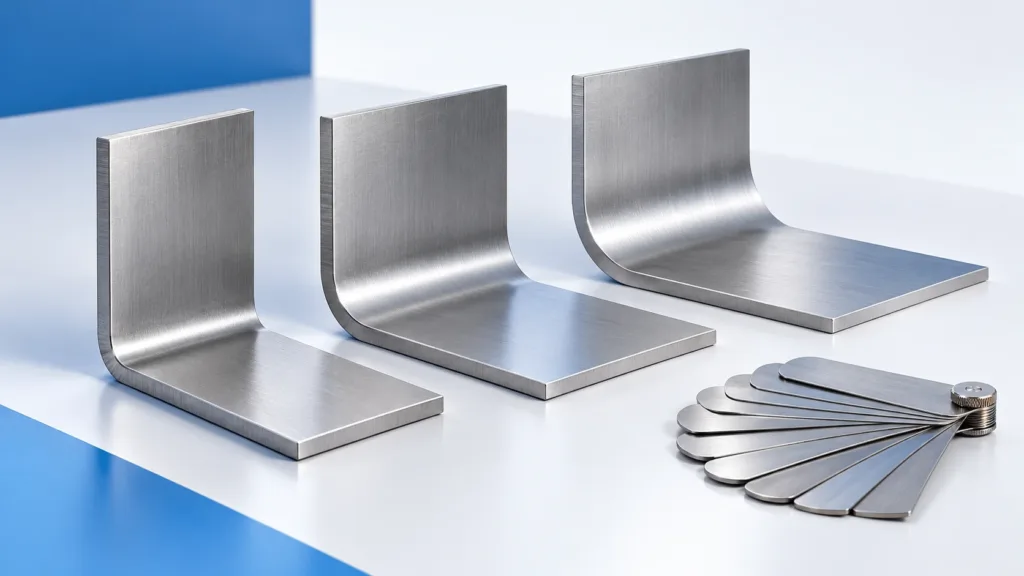
Минимальный радиус гибки листового металла нельзя определить только по толщине заготовки. Листы одинаковой толщины, но разных марок или состояний поставки выдерживают разную степень деформации. На результат также влияют направление прокатки, качество кромок, угол и выбранная оснастка.
Ниже приведены таблица пересчёта радиусов и примеры значений из документации производителя стали. Они помогают разобраться в расчёте и отличить допустимый минимум для материала от радиуса, который фактически получится на станке.
Какой радиус называют минимальным
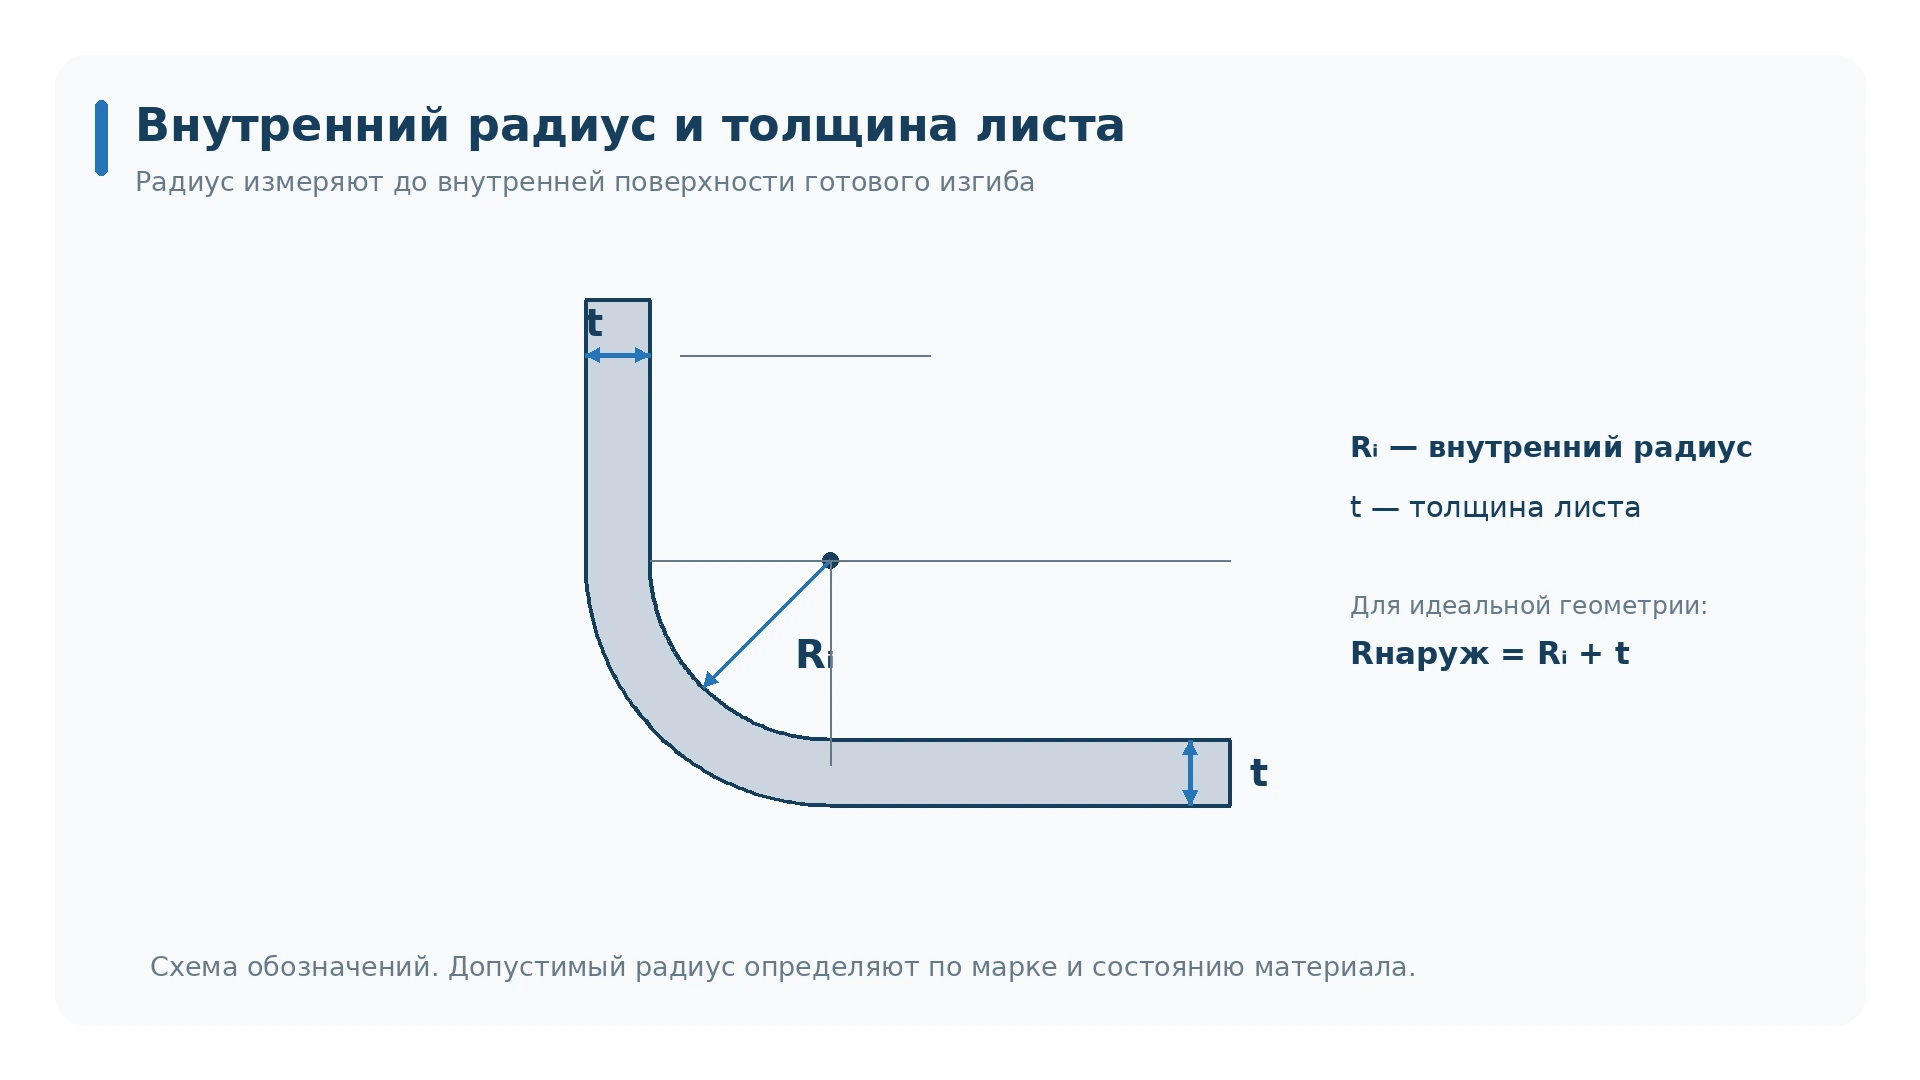
В чертеже гнутой листовой детали обычно задают внутренний радиус Ri — радиус поверхности с вогнутой стороны. Наружный радиус при условном сохранении толщины составляет примерно Ri + t, где t — толщина листа. Для точного контроля учитывают фактическую геометрию после деформации.
Минимальный внутренний радиус Rmin — нижняя допустимая граница для конкретного материала и заданных условий гибки. При её выборе учитывают риск трещин и другие ограничения качества. Это не универсальная характеристика всех листов с одинаковой толщиной.
Проектный радиус не обязательно должен быть минимальным. Если конструкция позволяет, больший радиус может снизить интенсивность деформации. Однако любое изменение проверяют: оно влияет на сопряжение деталей, ширину плоского участка полки и размеры развёртки.
От чего зависит допустимый радиус
Марка и состояние металла
Химический состав, структура, прочность и состояние поставки определяют способность материала переносить деформацию. Поэтому обозначения «сталь», «нержавейка» и «алюминий» недостаточны для назначения Rmin.
Для выбора заготовки в разделе стального листа важно сопоставить марку и толщину с требованиями чертежа. Если материал заменяют аналогом, допустимость прежнего радиуса проверяют отдельно. Близкая прочность двух марок не означает одинаковую гибкость.
Толщина листа
Рекомендации часто записывают как отношение внутреннего радиуса к толщине: например, Ri/t = 1,5. Для одного материала коэффициент может изменяться при переходе в другой диапазон толщин. Поэтому недостаточно найти строку с названием стали — нужно проверить и диапазон, к которому относится значение.
Направление прокатки
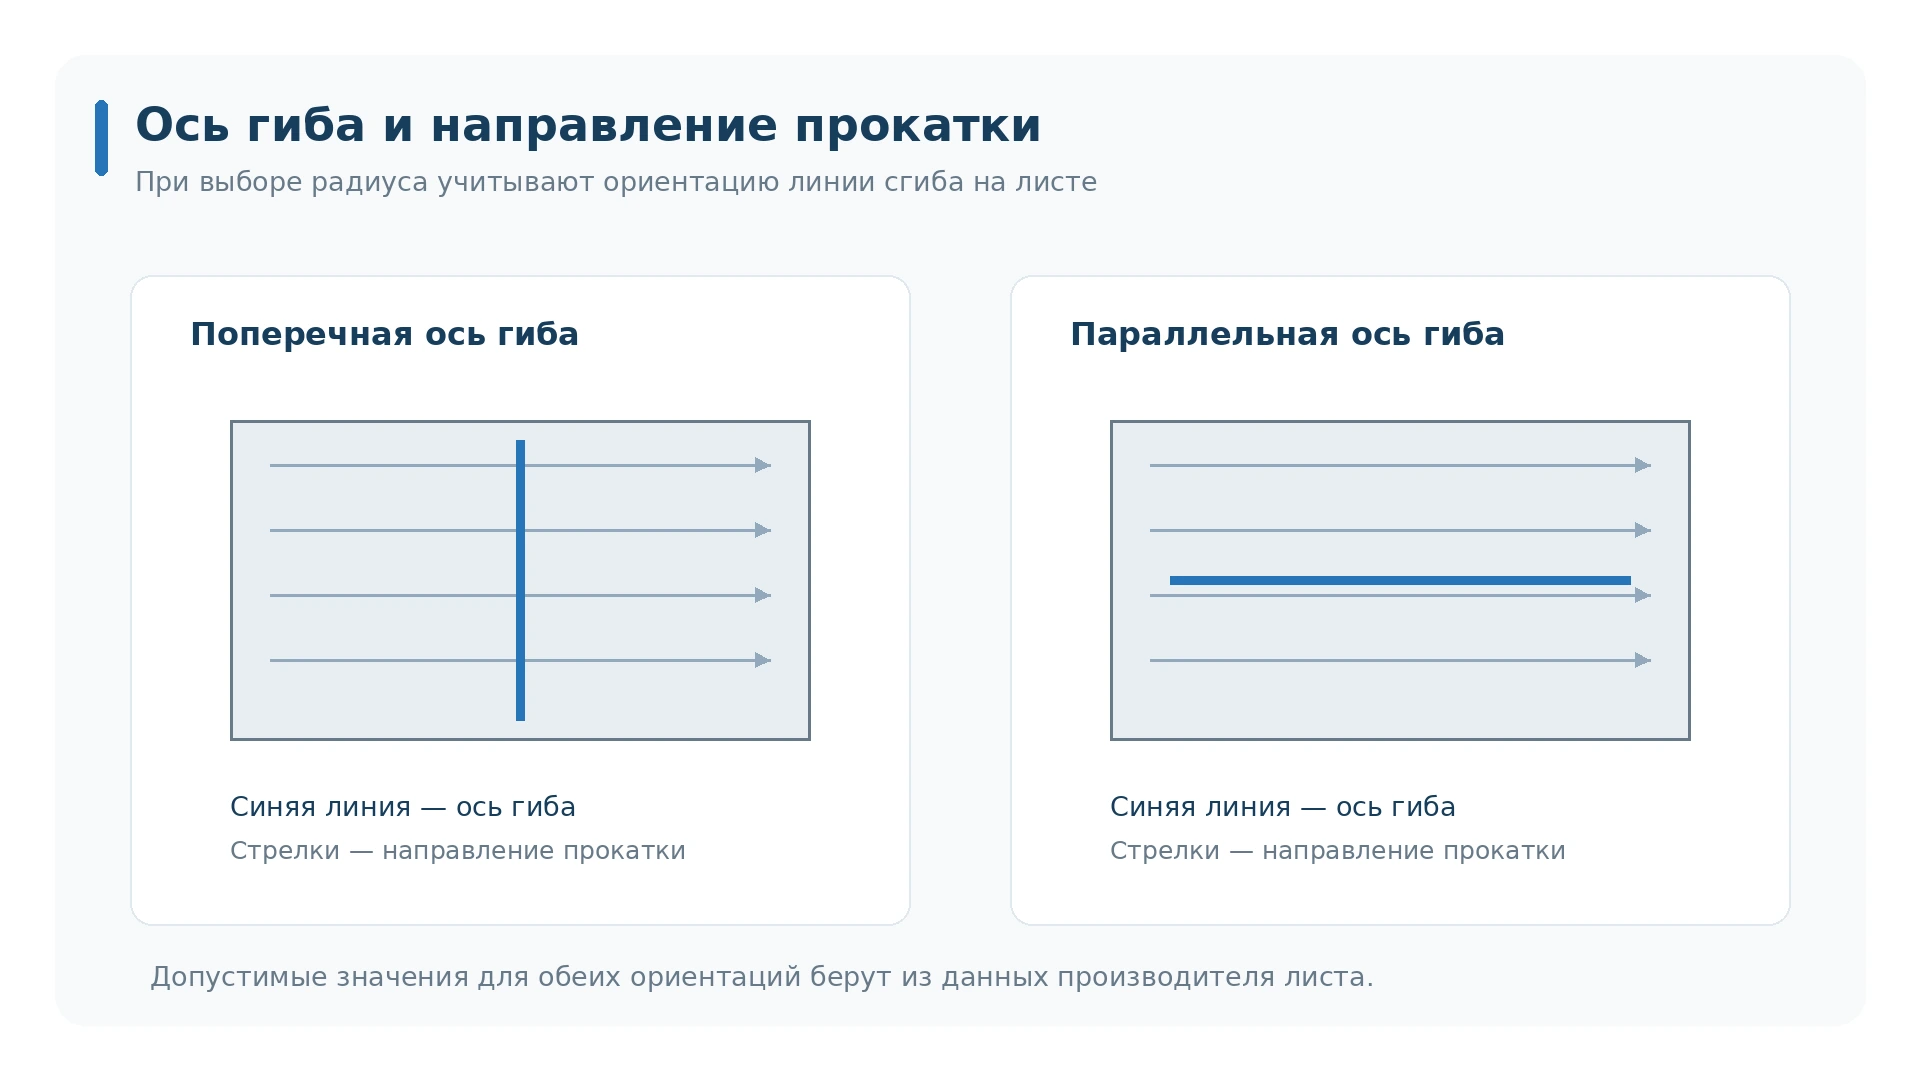
Свойства проката могут различаться по направлениям. В технологических рекомендациях следует уточнять, идёт ли речь об оси гиба, направлении растяжения образца или другой принятой схеме обозначения. Для оси гиба, перпендикулярной направлению прокатки, условия часто благоприятнее, но это не универсальная гарантия.
Если изготовитель явно приводит одинаковые значения для продольного и поперечного направлений, используют его данные. Для детали с взаимно перпендикулярными сгибами проверяют каждый участок.
Кромки и поверхность
Заусенец, надрез или дефект кромки создаёт локальную концентрацию деформации. Поэтому даже верно выбранный радиус не компенсирует плохую подготовку заготовки. При оценке пробной детали осматривают наружную сторону изгиба и участки выхода гиба на кромку.
Для оцинкованного или окрашенного листа отдельно оценивают покрытие. Отсутствие трещин в основе ещё не означает, что декоративный или защитный слой сохранился в допустимом состоянии.
Таблица расчёта радиуса по толщине
Если для материала и условий обработки установлен коэффициент k, расчёт имеет вид:
Rmin = k × t.
Здесь k — отношение допустимого радиуса к толщине. Оно должно быть получено из документации на материал или подтверждённой технологии. Таблица ниже содержит только арифметический пересчёт: её столбцы нельзя произвольно назначать стали, нержавейке или алюминию.
| Толщина t, мм | При k = 0,5 | При k = 1 | При k = 1,5 | При k = 2 | При k = 3 |
|---|---|---|---|---|---|
| 0,5 | 0,25 | 0,5 | 0,75 | 1 | 1,5 |
| 1 | 0,5 | 1 | 1,5 | 2 | 3 |
| 1,5 | 0,75 | 1,5 | 2,25 | 3 | 4,5 |
| 2 | 1 | 2 | 3 | 4 | 6 |
| 3 | 1,5 | 3 | 4,5 | 6 | 9 |
| 4 | 2 | 4 | 6 | 8 | 12 |
| 5 | 2,5 | 5 | 7,5 | 10 | 15 |
| 6 | 3 | 6 | 9 | 12 | 18 |
Все рассчитанные радиусы указаны в миллиметрах. Например, при толщине 2 мм и подтверждённом k = 1,5 минимальный радиус равен 3 мм. Если для другого материала требуется k = 3, при той же толщине получится уже 6 мм.
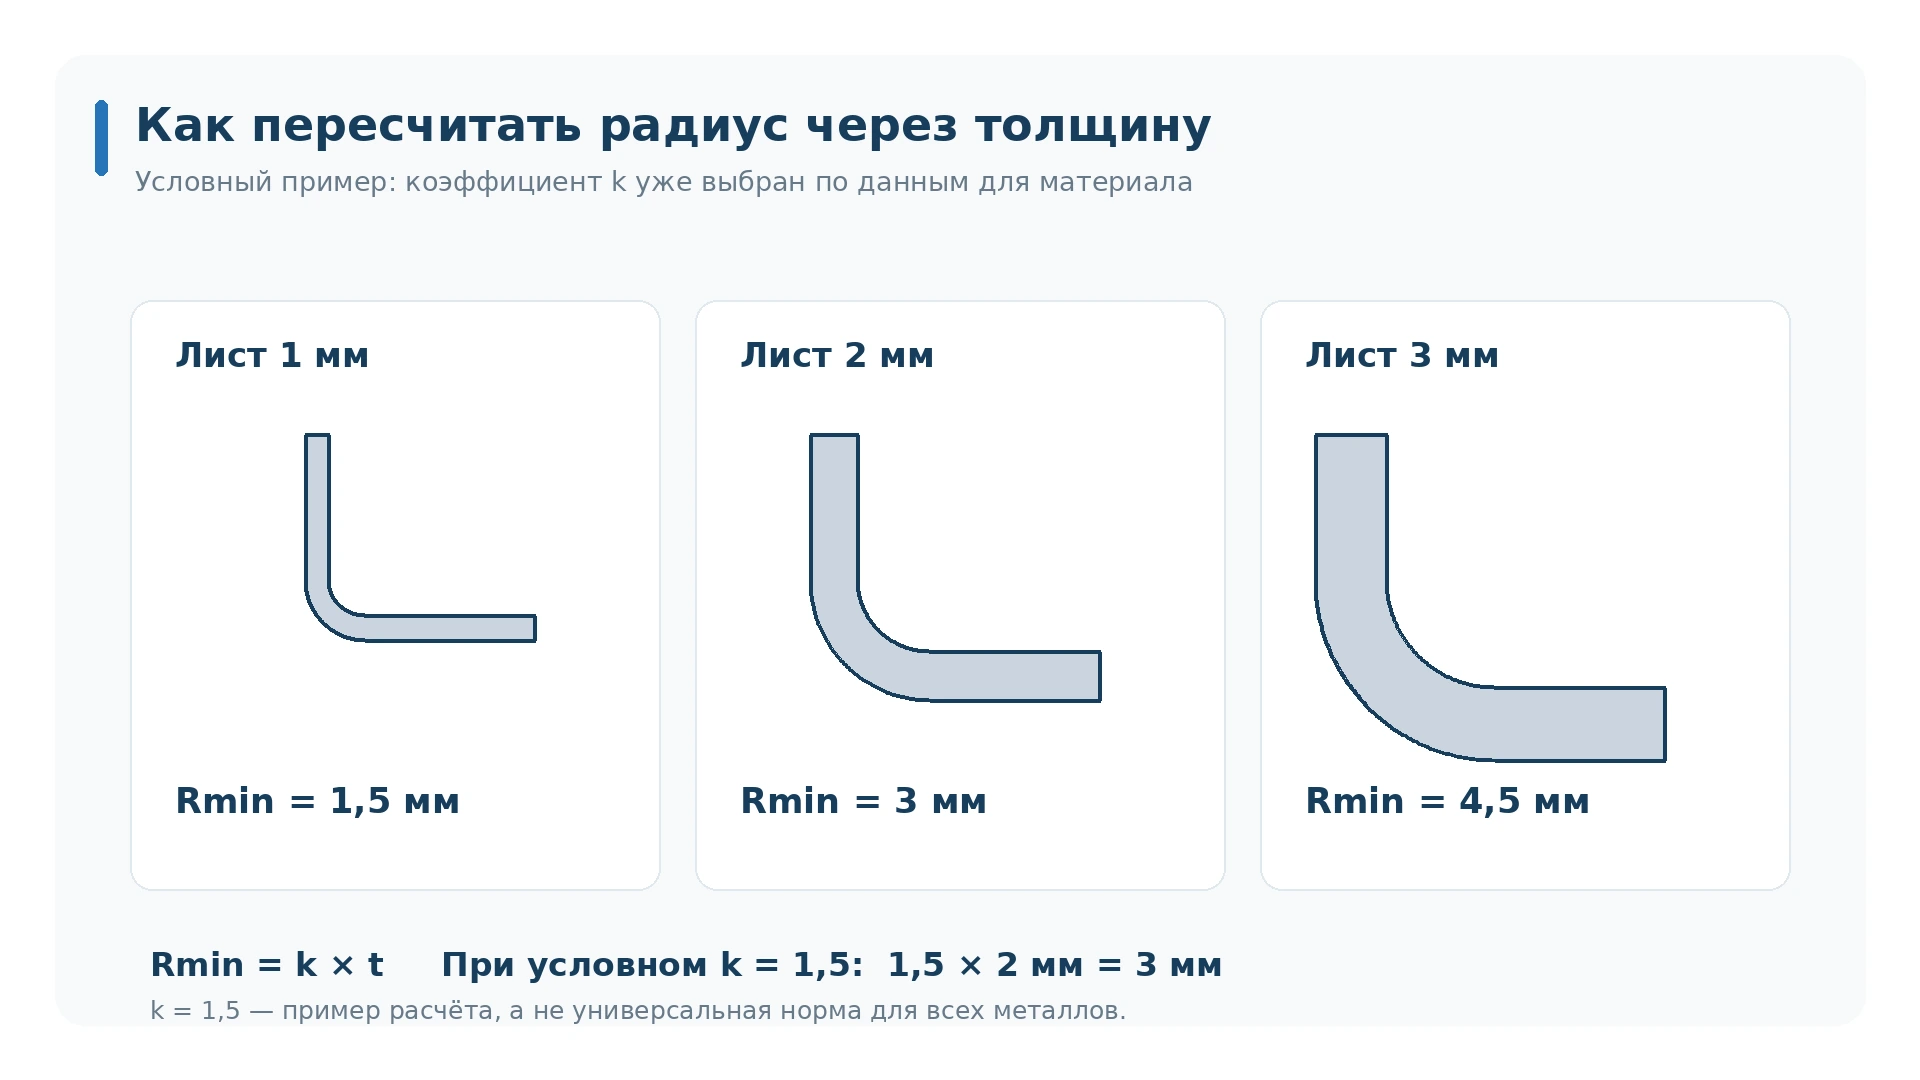
Таблица радиусов для конкретных марок стали
Показательный пример — данные SSAB для гибки на 90°. Производитель указывает следующие минимальные внутренние радиусы для продольного и поперечного направлений.
| Материал | Толщина t, мм | Минимальный внутренний радиус |
|---|---|---|
| Strenx 700 CR | 0,7–2,1 | 2,0 × t |
| Strenx 700MC D/E | 2,00–3,00 | 0,8 × t |
| Strenx 700MC D/E | 3,01–6,00 | 1,2 × t |
| Strenx 700MC D/E | 6,01–10,00 | 1,6 × t |
Источники: технические страницы Strenx 700 CR и Strenx 700MC D/E.
Эти значения относятся только к указанной продукции и условиям производителя. Они не являются таблицей для Ст3, 09Г2С, AISI 304 или любого другого листа. Наличие марок в примере также не означает, что они есть на складе «УралКомплектМ».
Пример: для Strenx 700MC D/E толщиной 4 мм коэффициент равен 1,2, поэтому Rmin = 4,8 мм. Для толщины 8 мм применяется уже 1,6, и результат составляет 12,8 мм. Перенос коэффициента из первой строки на все толщины дал бы ошибку.
Как выбрать радиус для обычной стали нержавейки и алюминия
Для низкоуглеродистого стального листа сначала уточняют марку и состояние поставки, затем ищут рекомендации именно для этой продукции. Совет «принимать радиус равным толщине» можно использовать только после проверки применимости к выбранному материалу и технологии.
Для нержавеющего листа дополнительно учитывают упрочнение и пружинение. Таблицу для одной марки или состояния поверхности нельзя считать общей для всех коррозионностойких сталей.
Для алюминия особенно важно обозначение состояния: отжиг, нагартовка или термическое упрочнение. Если в задании указано только «алюминиевый лист 2 мм», данных для обоснованного назначения минимального радиуса недостаточно.
При отсутствии подтверждённой таблицы технолог согласует пробную гибку. Образец должен соответствовать будущей детали по материалу, толщине, направлению прокатки, подготовке кромок и условиям обработки. Успешный образец из другого листа не подтверждает применимость режима к новой партии.
Почему радиус пуансона не равен радиусу детали
В свободной гибке лист опирается на плечи матрицы и формирует изгиб под действием пуансона. Получаемый внутренний радиус связан с раскрытием V, свойствами материала и условиями контакта. Нельзя гарантировать Ri = 1 мм только потому, что вершина пуансона имеет радиус 1 мм.
Обычно увеличение раскрытия матрицы приводит к увеличению естественного радиуса и снижению требуемого усилия при прочих равных. Но одновременно возрастает требование к длине опорной части заготовки. Более узкая матрица может повысить усилие и контактные нагрузки, поэтому выбор выполняют по данным оборудования и инструмента.
Для детали нужно совместить два условия: радиус не меньше допустимого для материала и возможность устойчиво получить заданную геометрию выбранным способом. Даже допустимый по материалу малый радиус может оказаться недостижимым на имеющейся оснастке.
Как радиус влияет на развёртку
В расчётной модели длина дуги нейтрального слоя одного гиба определяется так:
BA = α × π / 180 × (Ri + K × t).
BA — припуск на гиб по дуге нейтрального слоя; α — угол поворота листа из плоского состояния в градусах; Ri — внутренний радиус; t — толщина; K — коэффициент положения нейтрального слоя.
Не путайте K с коэффициентом k в формуле минимального радиуса. Первый нужен для расчёта развёртки, второй описывает отношение допустимого радиуса к толщине. Это разные величины.
Расчётный пример: при повороте на 90°, Ri = 3 мм, t = 2 мм и условно принятом K = 0,4 получаем BA ≈ 5,97 мм. Значение K здесь иллюстрирует формулу и не является рекомендацией для конкретной марки.
Чтобы получить длину всей развёртки, к дугам добавляют прямые участки между точками касания. Если чертёж задаёт наружные габариты до условного пересечения полок, сначала учитывают геометрические вычеты. Просто прибавить BA к таким габаритам нельзя.
Порядок выбора радиуса для детали
- Уточните марку, состояние поставки и фактическую толщину листа.
- Найдите допустимый радиус для нужного угла, диапазона толщин и направления гиба.
- Проверьте конструкцию: отверстия, узкие полки, сопряжения и требования к покрытию.
- Согласуйте матрицу, пуансон, усилие и достижимый радиус с технологом.
- Уточните развёртку и компенсацию пружинения на пробной детали.
- Зафиксируйте согласованные параметры и критерии контроля для партии.
Если рассчитанный минимум равен 4,8 мм, назначить 5 мм можно только после проверки конструкции и оснастки. Округление вниз до 4 мм нарушает исходное ограничение, а произвольное увеличение до 8 мм может сделать деталь несовместимой с сопрягаемой поверхностью.
Частые ошибки при назначении радиуса
Одна из самых распространённых ошибок — использование таблицы без указания марки, состояния листа и угла. Вторая — перенос размеров оправки из испытания на изгиб непосредственно в чертёж детали. Диаметр оправки и внутренний радиус готового изделия — разные параметры; условия испытания и производственной операции тоже могут отличаться.
Ещё одна ошибка — оценка качества только по углу. Деталь может соответствовать 90°, но иметь повреждённые кромки, чрезмерные следы инструмента или изменённое положение отверстий. Контроль должен охватывать все требования чертежа.
Не стоит и самостоятельно уменьшать радиус, чтобы деталь «лучше поместилась». Изменение согласуют с конструктором и технологом, после чего пересчитывают развёртку и проверяют изготовление.
Как согласовать радиус перед заказом гибки
Для гибки листового металла по чертежам передайте марку и толщину, желаемый внутренний радиус, угол, размеры полок и допуски. Если радиус допускается изменить, укажите допустимый диапазон, а не оставляйте выбор без ограничений.
При заказе деталей для объекта в Москве или Московской области направьте в «УралКомплектМ» чертёж и объём партии. Запросите расчёт с согласованием радиуса, технологии, срока и стоимости изготовления. Это позволяет оценить выполнимость детали до закупки материала и раскроя.
Вопросы и ответы
Какой минимальный радиус у листа толщиной 1 мм
Одного значения нет. Если для конкретного материала подтверждён коэффициент k = 1, радиус составляет 1 мм; если k = 2 — 2 мм. Сначала определяют применимый коэффициент, затем выполняют расчёт.
Можно ли сделать внутренний радиус меньше толщины листа
Для отдельных материалов и условий это возможно. Например, в приведённой таблице есть коэффициент 0,8. Переносить его на другой металл или толщину вне указанного диапазона нельзя.
Какой радиус выбрать для Ст3 или 09Г2С
Нужно знать толщину, состояние поставки, угол и условия гибки. Радиус назначают по применимым данным на материал и согласуют с технологом. Одного обозначения марки недостаточно для универсального значения.
Существует ли общий минимальный радиус для нержавейки
Нет. Он зависит от марки, состояния, толщины и технологии. Рекомендации для одной нержавеющей стали нельзя автоматически применять к другой.
Нужно ли увеличивать радиус для оцинкованного листа
Это зависит от основы и покрытия. Проверяют не только отсутствие трещин в металле, но и состояние цинкового слоя. При необходимости выбирают больший радиус или меняют технологию.
Почему металл трескается при радиусе из таблицы
Причиной может быть несоответствие марки или состояния листа, другое направление гиба, дефект кромки либо отличающиеся условия обработки. Сначала проверяют применимость таблицы и фактические параметры процесса.
Можно ли изменить радиус без изменения развёртки
При требованиях к точным размерам развёртку следует пересчитать. Радиус влияет на длину зоны гиба и положение прямых участков. Величину изменения оценивают по геометрии конкретной детали.
Чем минимальный радиус отличается от рабочего
Минимальный радиус — допустимая нижняя граница при оговорённых условиях. Рабочий радиус — принятый для изготовления конкретной детали. Он может быть больше минимума и должен соответствовать чертежу и возможностям оснастки.