 Оцинкованный металл
 Арматура оцинкованная
 Полоса оцинкованная
 Уголок
 Круг оцинкованный
 Лента оцинкованная
 Лист окрашенный
 Лист гладкий оцинкованный
 Листы перфорированные
 Проволока
 Трубный прокат
 Труба ВЧШГ
 Стальная труба
 Котельная труба
 Профильная труба
 Нержавеющая труба
 Оцинкованная труба
 Бесшовная труба
 Труба в изоляции
 Чугунная труба
 Трубы из цветных металлов
 Труба стальная БУ
 Труба горячекатная
 Труба стальная холоднодеформированная
 Труба ВГП
 Труба НКТ
 Труба стальная изолированная
 Труба стальная толстостенная
 Биметаллическая труба
 Гибкая труба
 Электросварная труба
 Обсадная труба
 Магистральная труба
 Труба для трубопровода
 Трубы для нефтянной промышленности
 Профнастил и сэндвич-панели
 Саморезы для сэндвич панелей
 Саморезы кровельные
 Гофрированный лист
 Сэндвич-панели
 Профнастил
 Листовой прокат
 Стальной лист
 Алюминиевый лист
 Листы из цветных металлов
 Лист из специальных сталей
 Профлист
 Лист рифленный
 Просечно-вытяжной лист
 Нержавейка
 Балки нержавеющие
 Лист нержавеющий
 Квадрат нержавеющий
 Круг нержавеющий
 Лента нержавеющая (штрипс)
 Рулон нержавеющий
 Швеллер нержавеющий
 Шестигранник нержавеющий
 Цветной металлопрокат
 Анодированный аллюминий
 Алюминиевый прокат
 Медный прокат
 Прокат сплавов
 Титановый прокат
 Бронзовый прокат
 Латунный прокат
 Цинковый прокат
 Оловянный прокат
 Никелевый прокат
 Магниевый прокат
 Дюралевый прокат
 Молибденновый прокат
 Свинцовый прокат
 Вольфрамовый прокат
 Биметаллический прокат
 Платинованные прокатные изделия
 Нихромовый прокат
 Черный металлопрокат
 Арматура
 Круг
 Листовой металл
 Рулонный прокат
 ВУС
 ВУС ЦПП
 ППМ
 ППУ
 ЦПП
 Изделия в ППУ изоляции
 Отводы
 Переходы
 Тройники
 Неподвижные опоры
 Cильфонный компенсатор
 Z-образные элементы
 Концевые элементы
 Стартовые компенсаторы
 Тройники параллельные
 Тройниковые ответвления
 Детали трубопровода
 Лестницы и скобы для колодцев
 Люки чугунные
 Отводы
 Переходы
 Фланцы
 Тройники
 Заглушки
 Сгоны
 Опоры
 Компенсаторы
 Отрезки трубы
 Бочата
 Запорная арматура
 Задвижка латунная
 Задвижки стальные
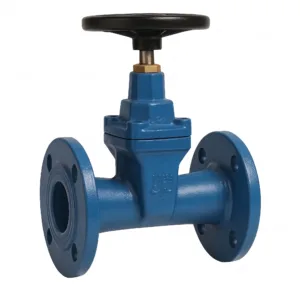 Задвижки чугунные
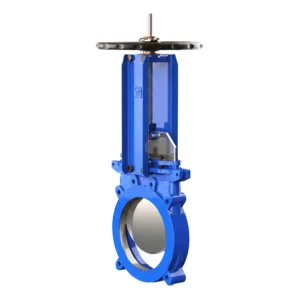 Задвижки шиберные
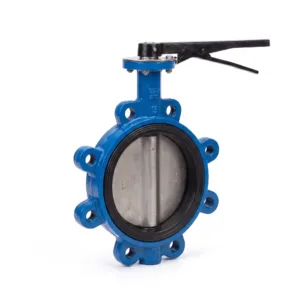 Затворы дисковые поворотные
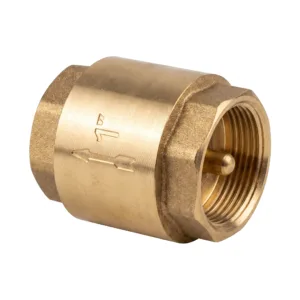 Клапаны латунные
 Клапаны стальные
 Клапаны чугунные
 Краны конусные латунные
 Краны латунные водоразборные
 Краны латунные для манометров
 Краны шаровые латунные
 Краны шаровые латунные со спуском
 Краны шаровые стальные
 Краны шаровые чугунные
 Нержавеющие детали трубопровода
 Американка
 Бочонок
 Заглушки
 Муфты
 Отводы
 Переход
 Сгон
 Соединитель
 Тройники
 Фланцы
 Трубопроводная арматура
 Запорно-регулирующая арматура
 Гидравлические соеденения
 Фасонные части трубопровода
 Фланцы и фланцовые соединения
 Системы трубопроводов
 Дымоходы
 Полиэтиленовые трубы
 Раструбная ревизия
 Обечайки
 Опоры трубопроводов
 Изоляция трубопроводов
 Прокладка трубопроводов
 Крепления трубопроводов
 Демонтажная вставка
 Водохозяйственные системы
 Системы вентиляции
 Вентиляционное оборудование
 Фасонные изделия для воздуховодов
 Воздуховоды
 Металлические изделия
 Егоза
 Проволка
 Канаты (тросы) стальные
 Металлические сетки
 Аноды
 Стальные цепи
 Металлические втулки
 Металлургическое сырье
 Поковки
 Слитки металлов
 Металлы в порошках
 Металлические заготовки
 Железнорудное сырье
 Металлическая дробь
 Металлы в гранулах
 Сортовой прокат
 Катанка
 Круг
 Ленты
 Плиты
 Полосы
 Рулоны
 Фольга
 Квадрат
 Шестигранник
 Фасонный прокат
 Г-профиль
 Н-образный профиль
 П-образный профиль
 Полособульб
 Лотки металлические
 Листовые лотки
 Лестничные лотки
 Проволочные лотки
 Консоли
 Подвесы и траверсы
 Скобы и соединительные элементы
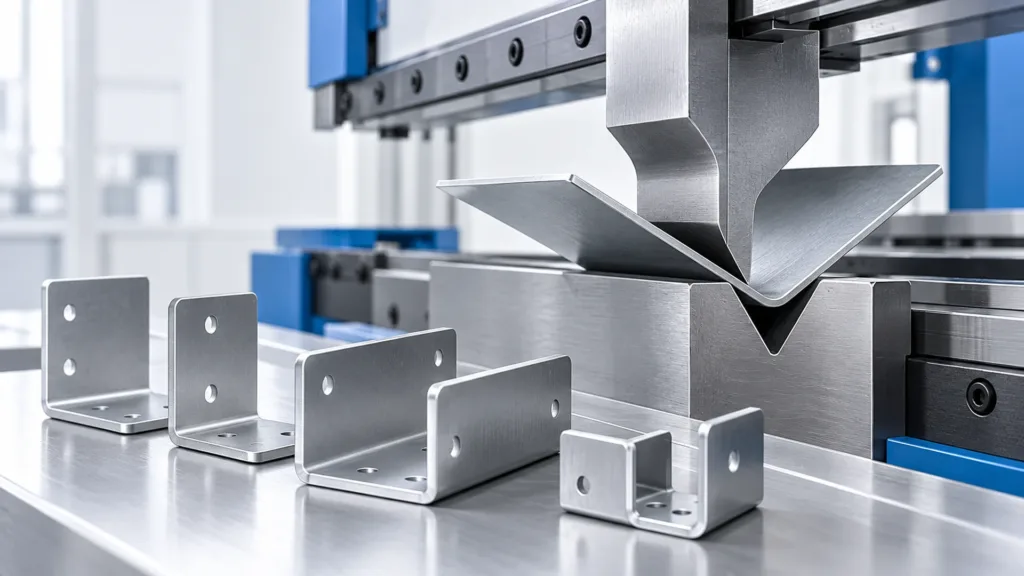
Гибка листового металла позволяет получить из плоской заготовки кронштейн, короб, кожух или профиль с заданными углами и размерами. Чтобы деталь подошла к месту установки, недостаточно выбрать мощный пресс: нужно согласовать материал, внутренний радиус, развёртку и последовательность переходов. Ошибка на любом из этих этапов может привести к трещинам, несовпадению отверстий или отклонению размеров.
Разберём, какие способы гибки применяют при изготовлении листовых деталей, чем отличается оборудование и какие данные нужны для расчёта заказа.
Что происходит с металлом при гибке
В зоне изгиба наружные слои заготовки растягиваются, внутренние сжимаются. Между ними располагается нейтральный слой, длина которого в расчетной модели не изменяется. Его положение зависит от материала и условий деформации, поэтому развёртку нельзя точно получить простым сложением наружных размеров полок.
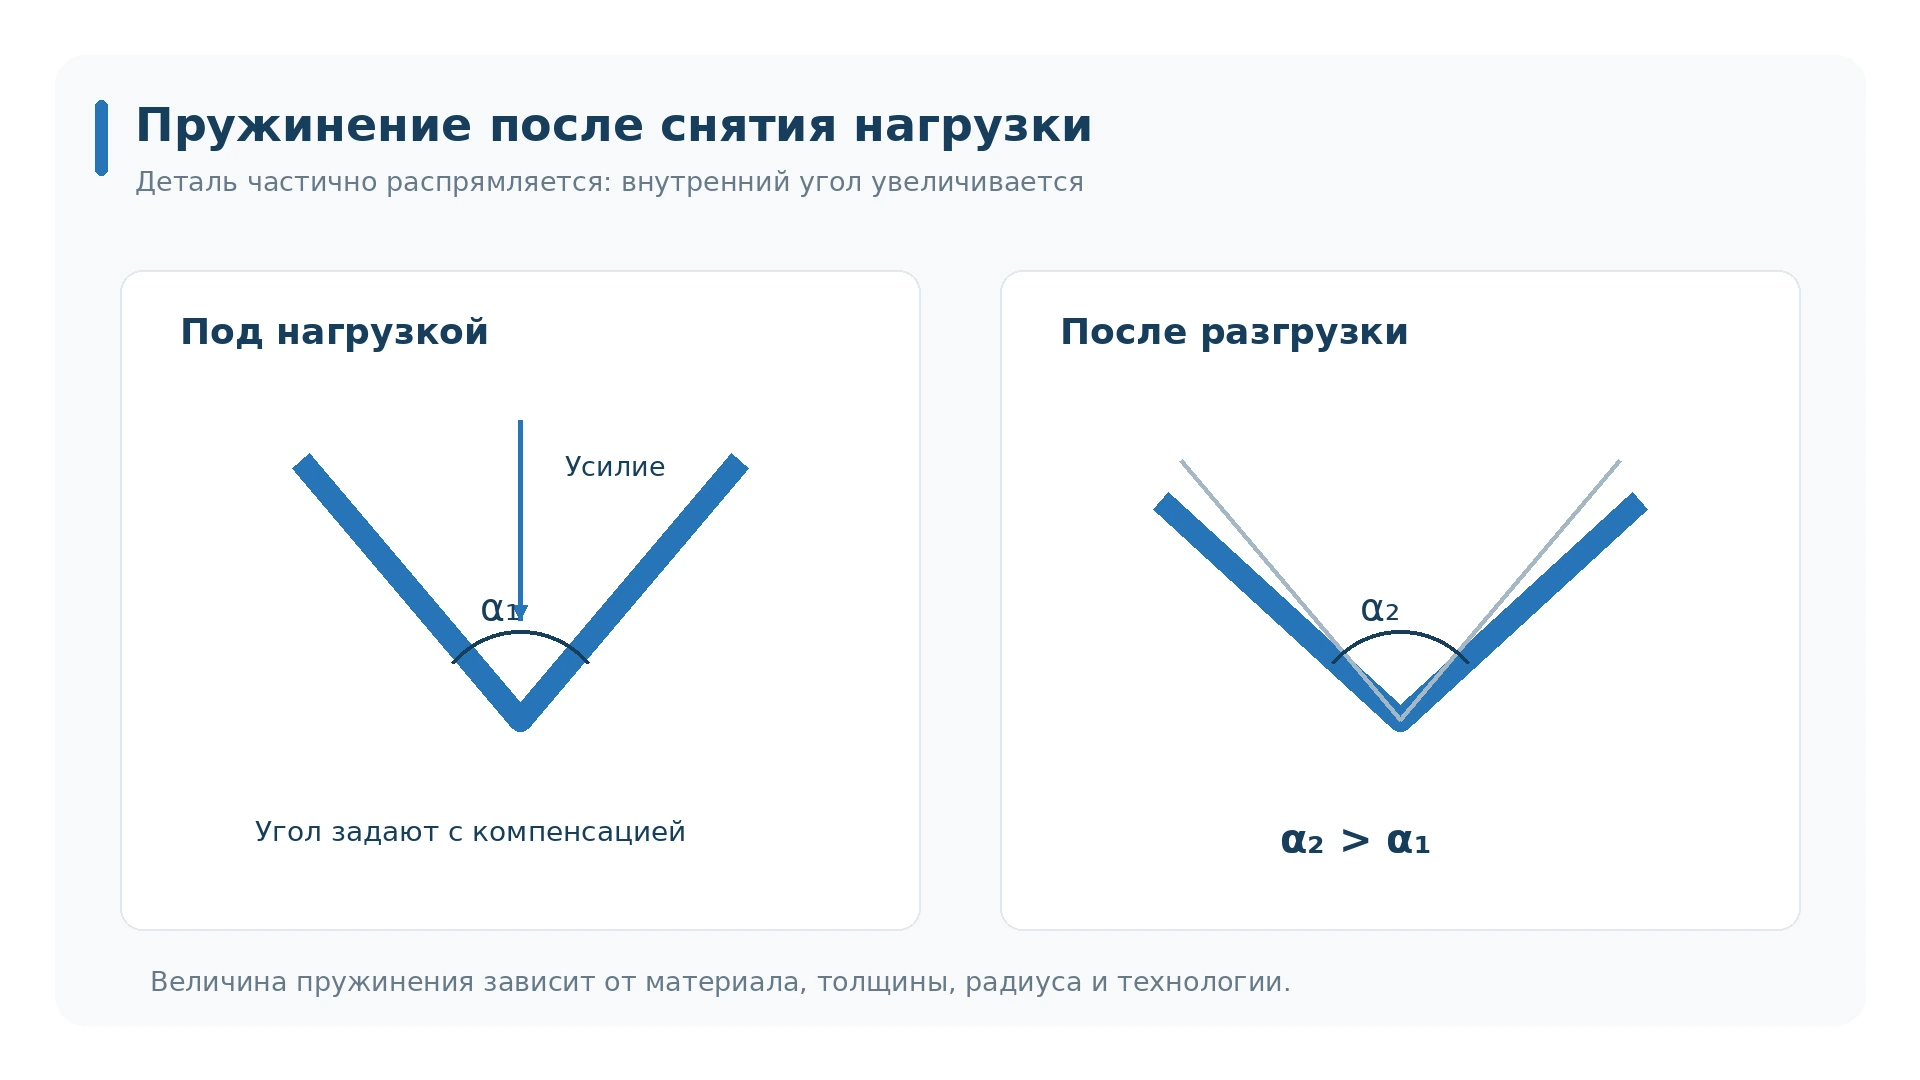
После снятия нагрузки деталь частично распрямляется. Это явление называют пружинением. Чтобы получить заданный угол в готовом изделии, в настройках оборудования учитывают упругое восстановление. Величина компенсации зависит от марки и состояния металла, толщины, радиуса и способа обработки.
Гибка помогает уменьшить количество сварных швов, но сама по себе не гарантирует прочность конструкции. Несущую способность определяют с учётом геометрии, нагрузок и свойств материала после формообразования.
Основные способы гибки листового металла
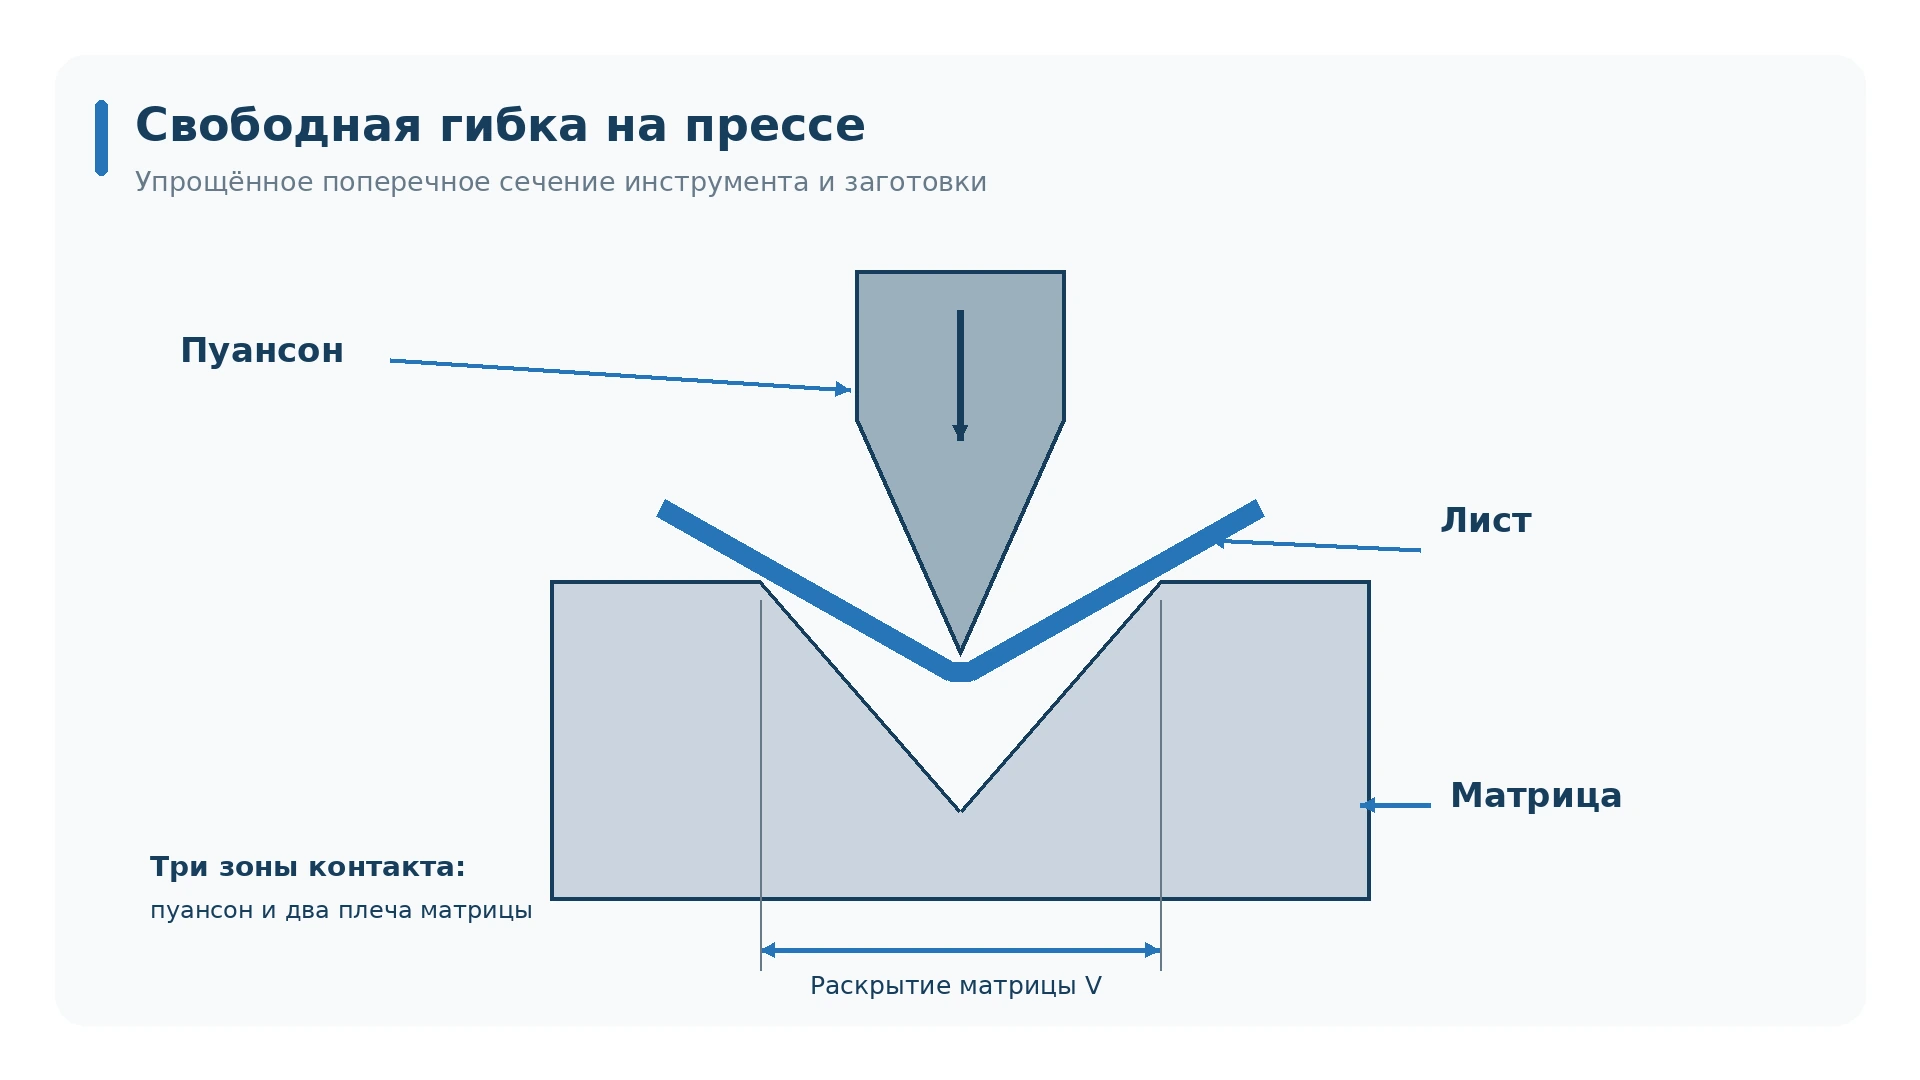
Свободная гибка на прессе
Заготовка опирается на плечи V-образной матрицы, а пуансон перемещается вниз и формирует изгиб. При этом лист не прижимается полностью к стенкам нижнего инструмента. Угол регулируют глубиной хода пуансона.
Способ удобен для деталей с разными углами: одну пару инструментов можно использовать для нескольких операций в допустимом диапазоне. Внутренний радиус зависит от раскрытия матрицы и свойств листа, а не только от радиуса вершины пуансона. При смене материала или толщины настройки проверяют заново.
Гибка с доводкой по матрице
На завершающей стадии заготовка контактирует с рабочими поверхностями инструмента более полно. Геометрия оснастки сильнее влияет на получаемый угол. Для другого угла или профиля может потребоваться замена инструмента.
Такой способ предъявляет иные требования к усилию и подбору оснастки, чем свободная гибка. Его не следует автоматически приравнивать к чеканке, при которой применяют высокое контактное давление и выраженное пластическое обжатие зоны гиба.
Поворотная гибка
Лист фиксируют прижимной балкой, а выступающую часть отгибают поворотной балкой. Технология применяется, например, для панелей, отливов и доборных элементов. Возможности по толщине, длине и форме детали зависят от конкретного листогиба.
При проектировании проверяют доступ инструмента к каждой полке. Уже сформированные борта могут мешать выполнению следующего сгиба, поэтому порядок операций определяют до изготовления заготовки.
Вальцовка и пошаговое формирование радиуса
Если нужна обечайка или другая деталь с плавной кривизной, лист пропускают между валками. Радиус формируется постепенно, за один или несколько проходов. В зависимости от схемы станка требуется отдельная подгибка концов, иначе по краям могут остаться прямые участки.
Большой радиус можно получить и на прессе серией небольших гибов. Однако поверхность при этом состоит из коротких сопряжённых участков: заметность граней зависит от шага. Если внешний вид и плавность дуги критичны, это отдельно указывают в задании.
Какое оборудование используют
| Оборудование | Типичные детали | Что проверяют при выборе |
|---|---|---|
| Листогибочный пресс | Кронштейны, короба, П- и Z-образные элементы | Усилие, рабочую длину, раскрытие матрицы и доступ инструмента |
| Поворотный листогиб | Отливы, панели, доборные элементы | Допустимую толщину, высоту борта и последовательность гибов |
| Листогибочные вальцы | Обечайки, цилиндрические и дуговые элементы | Минимальный диаметр, ширину листа и возможность подгибки кромок |
ЧПУ помогает повторять положения упоров и параметры переходов, но не устраняет влияние исходного материала. Даже при одинаковой программе различия в фактической толщине и механических свойствах партий могут потребовать корректировки.
Для длинных деталей важна компенсация прогиба станка. Без неё угол в середине изделия может отличаться от угла на краях. При обработке крупных заготовок также учитывают необходимость поддержки листа и возможность безопасно повернуть деталь между операциями.
Как выбрать материал для гибки
Для кронштейнов и других конструкционных деталей используют подходящий по прочности и пластичности стальной лист. В заказе указывают марку, толщину и состояние поставки. Обозначения «чёрный металл» или «лист 2 мм» не дают технологу достаточно информации для выбора режима.
При работе с нержавеющим листом учитывают конкретную марку и состояние поверхности. Для декоративной детали заранее согласуют допустимость следов инструмента и необходимость защиты лицевой стороны. Настройки для углеродистой стали нельзя без проверки переносить на нержавейку.
Для оцинкованного и окрашенного листа оценивают не только состояние металла, но и сохранность покрытия в зоне изгиба. Малый радиус может быть допустим для основы и одновременно неприемлем для внешнего вида покрытия.
Алюминиевые сплавы различаются по способности к холодной деформации. Отожженный и упрочненный лист одной толщины могут требовать разных радиусов. Выбирать режим по одному названию «алюминий» некорректно.
Этапы изготовления гнутой детали
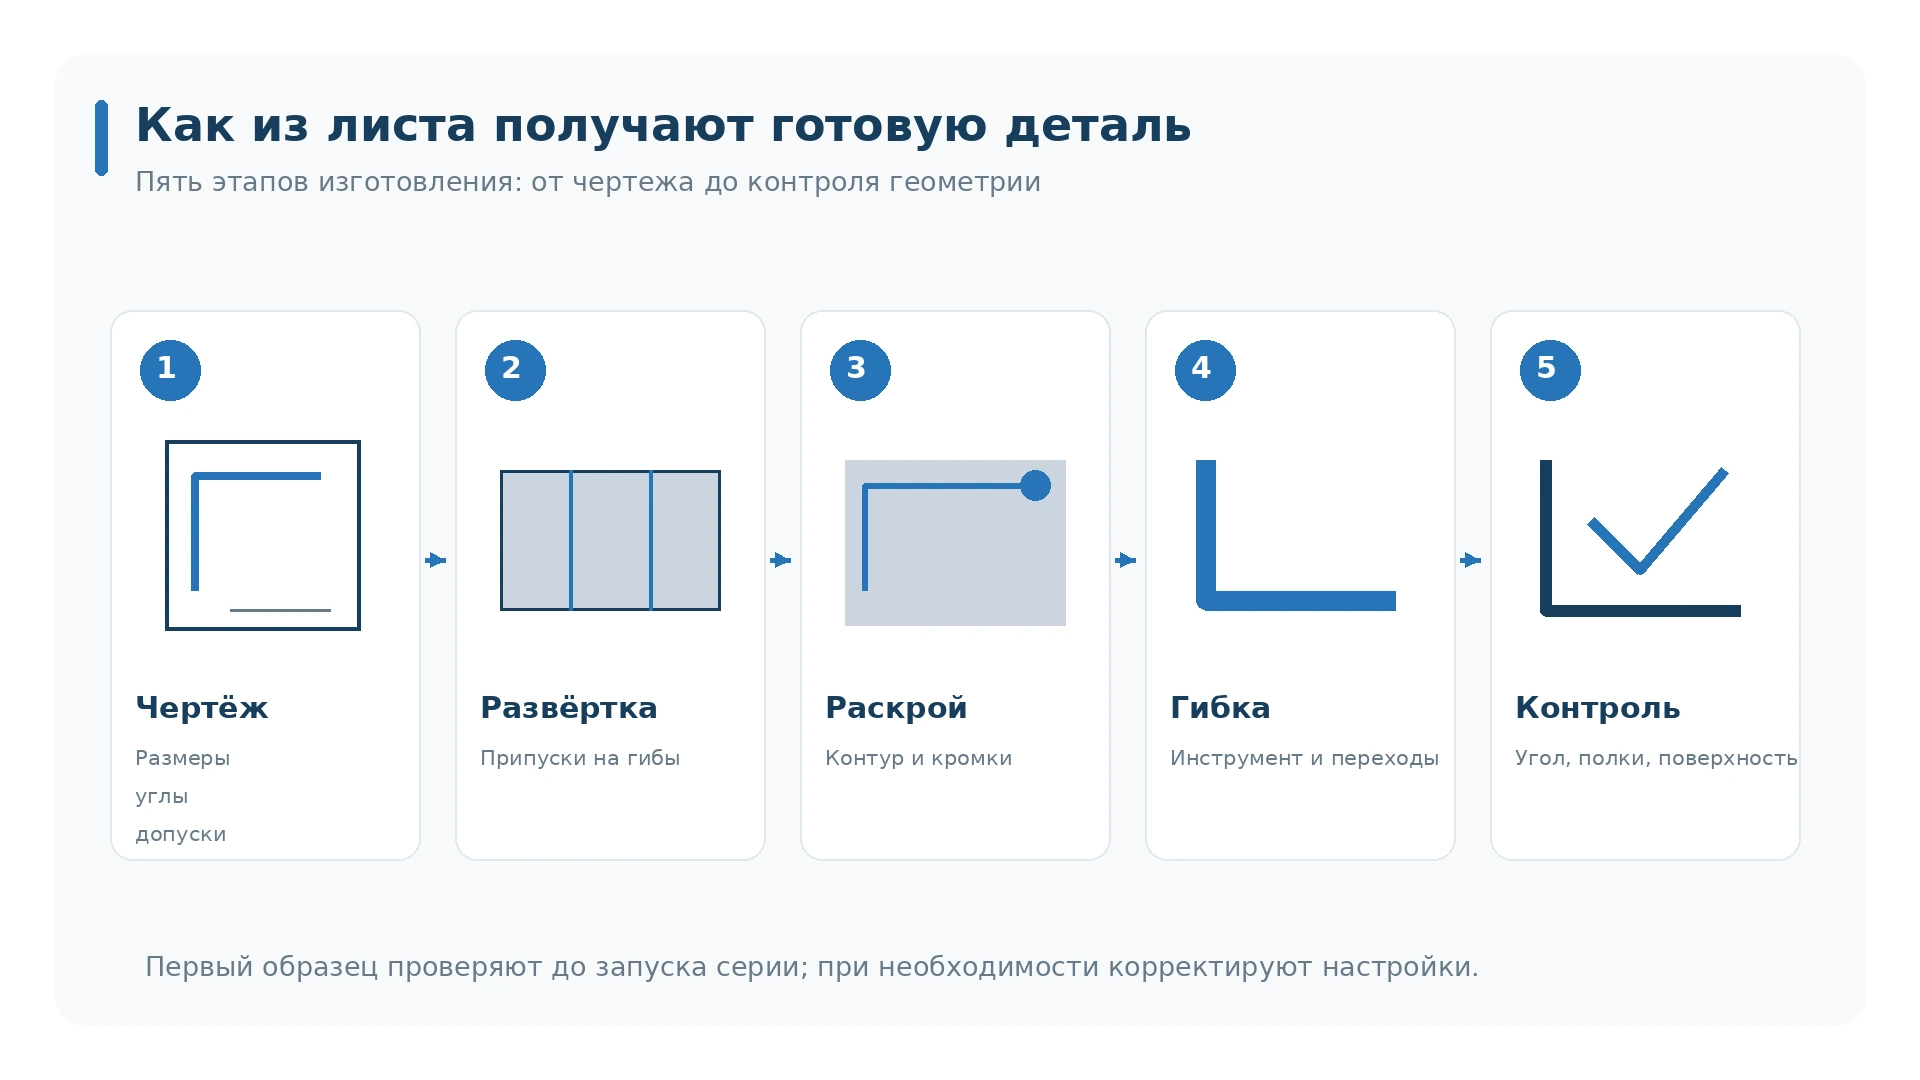
Проверка чертежа и технологичности
Сначала проверяют размеры полок, углы, внутренние радиусы, отверстия и допуски. Определяют, можно ли установить заготовку на инструмент и выполнить все гибы без столкновений. Особое внимание уделяют узким полкам, закрытым профилям и отверстиям рядом с зоной деформации.
Например, у небольшого короба последнее ребро может упереться в пуансон. Проблему решают изменением последовательности, подбором специального инструмента или согласованной корректировкой конструкции.
Расчёт развёртки
При развёртывании учитывают длину нейтрального слоя в зоне каждого сгиба. В CAD-системе применяют коэффициент нейтрального слоя или таблицы припусков и вычетов, соответствующие принятой технологии.
Коэффициент из стандартной библиотеки программы — исходное допущение, а не гарантия точности. Для детали с жёсткими требованиями развёртку уточняют по результатам пробной гибки на выбранной оснастке.
Раскрой и подготовка кромок
Из листа получают заготовку нужного контура. Способ раскроя выбирают по материалу, толщине и требованиям к кромке. После резки убирают заусенцы и оценивают дефекты, которые могут стать местом начала трещины.
Если направление прокатки влияет на допустимый радиус, его учитывают уже при раскладке деталей. Максимально плотный раскрой не всегда обеспечивает лучший результат при последующей гибке.
Настройка оборудования и первый образец
Подбирают пуансон и матрицу, проверяют допустимую нагрузку, задают упоры и порядок переходов. На первой детали измеряют угол после разгрузки, длины полок и другие контрольные размеры. При необходимости корректируют программу или развёртку.
Проверка особенно важна для деталей с несколькими гибами: небольшое отклонение на раннем переходе может повлиять на итоговый габарит и расположение крепёжных отверстий.
Изготовление партии и контроль
После настройки выполняют серию с предусмотренной периодичностью контроля. Проверяют геометрию, отсутствие трещин и недопустимых следов оснастки. Для сопрягаемых деталей полезно заранее определить контрольные базы и способ приёмки, а при необходимости — согласовать проверку сборкой.
Что влияет на точность и стоимость гибки
Точность задают отдельно для угла, линейных размеров и формы детали. Требование к углу нельзя автоматически переносить на размер полки: это разные параметры. Излишне жёсткие допуски увеличивают затраты, поэтому повышенную точность назначают прежде всего для функционально важных элементов.
Цена гибки листового металла зависит от количества переходов, длины гибов, толщины и прочности материала, сложности установки и объёма партии. Дополнительно учитывают раскрой, подготовку кромок, защиту поверхности и контроль. Одинаковое число гибов не означает одинаковую трудоёмкость двух разных деталей.
Срок изготовления складывается из подготовки, наличия материала и оснастки, производства и последующей обработки. Минимальную партию и возможность изготовления одного образца уточняют при расчёте: универсального ограничения для всех деталей нет.
Что отправить для расчёта заказа
Чтобы получить предметный расчёт, подготовьте:
- чертёж детали с размерами, углами, внутренними радиусами и допусками;
- марку, толщину, состояние металла и требования к поверхности;
- количество изделий и информацию о повторяемости заказа;
- желаемый срок, необходимость раскроя, покрытия и доставки.
Для проекта в Москве или Московской области можно направить запрос в «УралКомплектМ» на гибку листового металла на заказ. Укажите место получения деталей и приложите чертёж, чтобы согласовать технологию, стоимость и срок. Получить расчёт можно через форму на странице услуги.
Вопросы и ответы
Можно ли гнуть лист без нагрева?
Да, многие листовые детали получают холодной гибкой. Возможность обработки зависит от марки, состояния материала и геометрии. Нагрев применяют только по согласованной технологии: он может изменить свойства металла и повредить покрытие.
Чем гибка на ЧПУ отличается от ручной настройки?
ЧПУ управляет предусмотренными конструкцией станка осями и позволяет сохранять программу переходов. Это облегчает повторное изготовление, но подбор инструмента, проверка материала и контроль первой детали остаются необходимыми.
Почему после гибки угол получается больше заданного?
После разгрузки металл пружинит, и сгиб частично раскрывается. Компенсацию подбирают под материал и инструмент, а угол проверяют в свободном состоянии детали.
Можно ли сделать отверстия до гибки?
Да, если они расположены вне зоны недопустимой деформации. Отверстие рядом с линией гиба может вытянуться. Его положение оценивают вместе с радиусом, раскрытием матрицы и требованиями к точности.
Можно ли изготовить деталь по образцу?
Образец позволяет снять геометрию, но не всегда даёт сведения о марке материала и исходных допусках. Перед изготовлением следует согласовать чертёж и требования к новой детали.
Как избежать царапин на лицевой поверхности?
Используют подходящую чистую оснастку и, если технология позволяет, защитные материалы. Допустимость следов контакта и лицевую сторону указывают в задании до начала работ.
От чего зависит минимальная полка?
От раскрытия и конструкции матрицы, угла, толщины и способа гибки. При свободной гибке заготовка должна устойчиво опираться на инструмент. Возможность выполнения короткой полки проверяют по данным выбранной оснастки.
Можно ли заменить сварной узел гнутой деталью?
Иногда это позволяет сократить число деталей и сварных операций. Но замену согласуют с конструктором: проверяют жёсткость, прочность, монтажные размеры и технологичность изготовления.